Jazyk

Získejte citát
Získejte citát
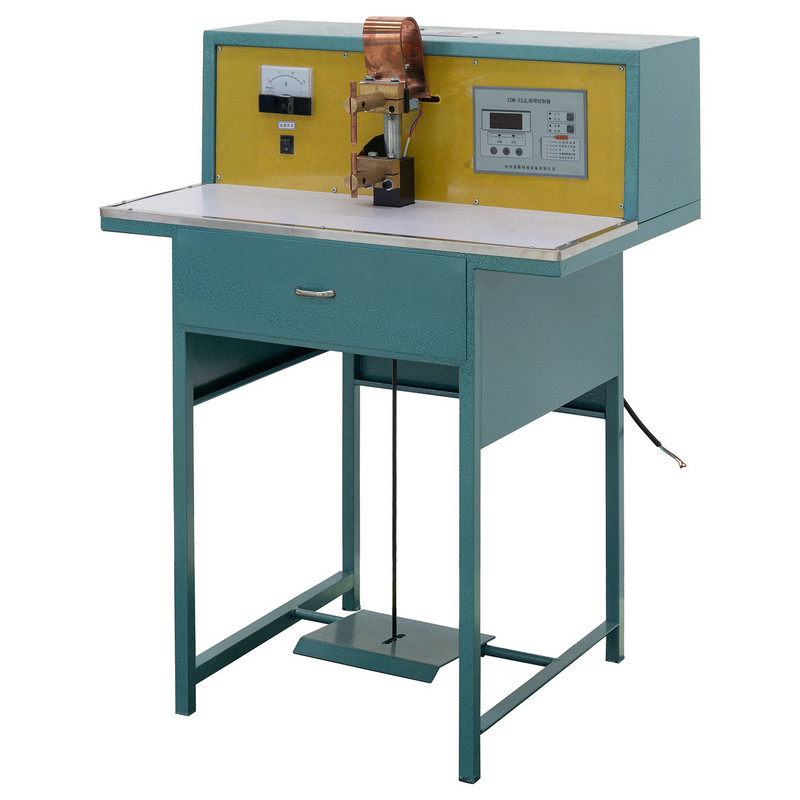
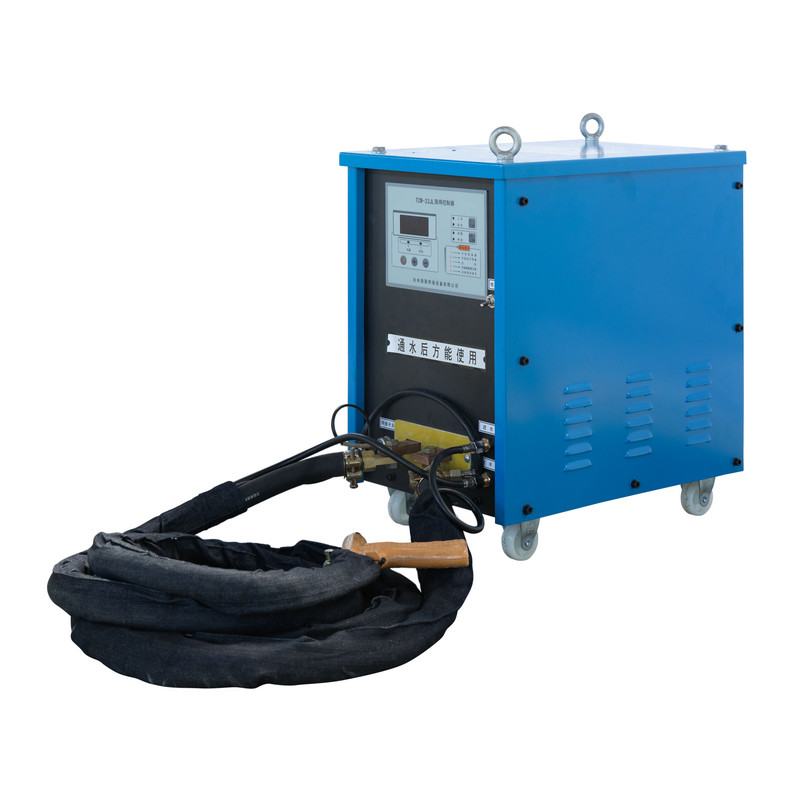
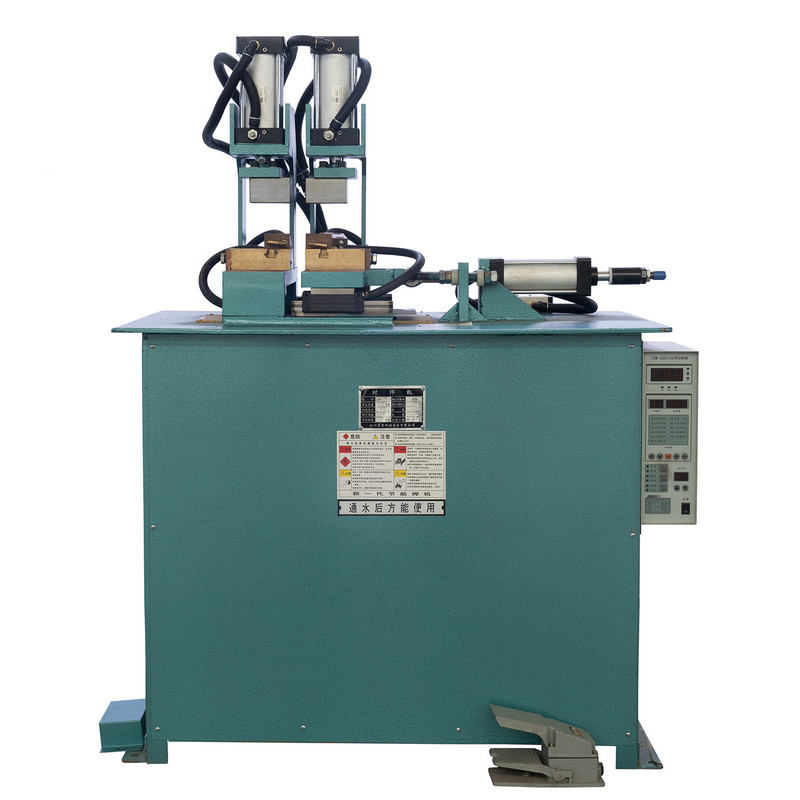
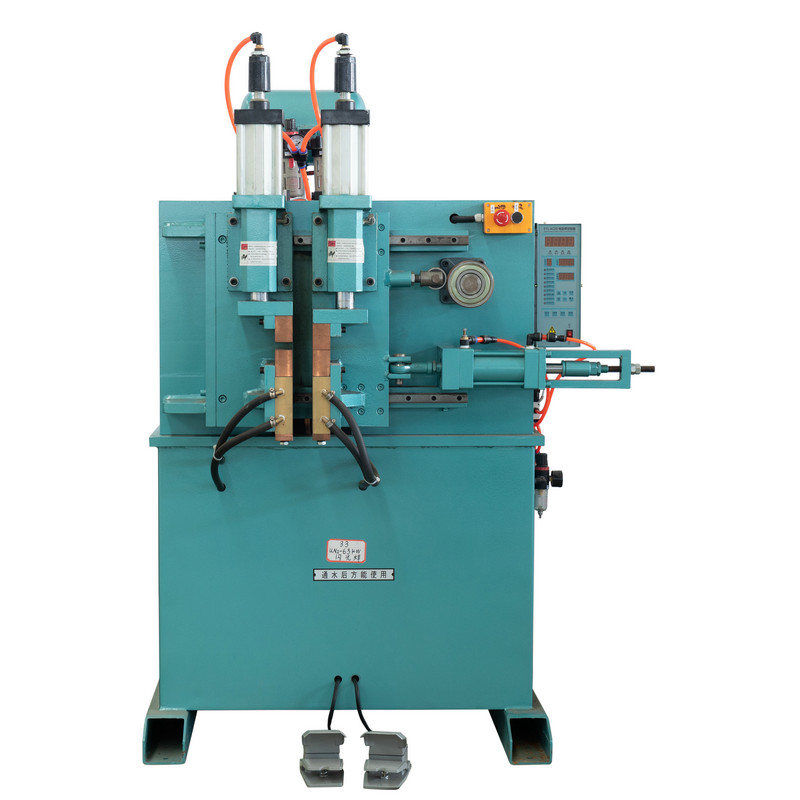
 Domov / Zařízení / DTN pneumatický svařovací stroj / DTN2 Pneumatické svařovací stroj / DTN2-150KW LCD Parametr Pneumatic Spot Welder
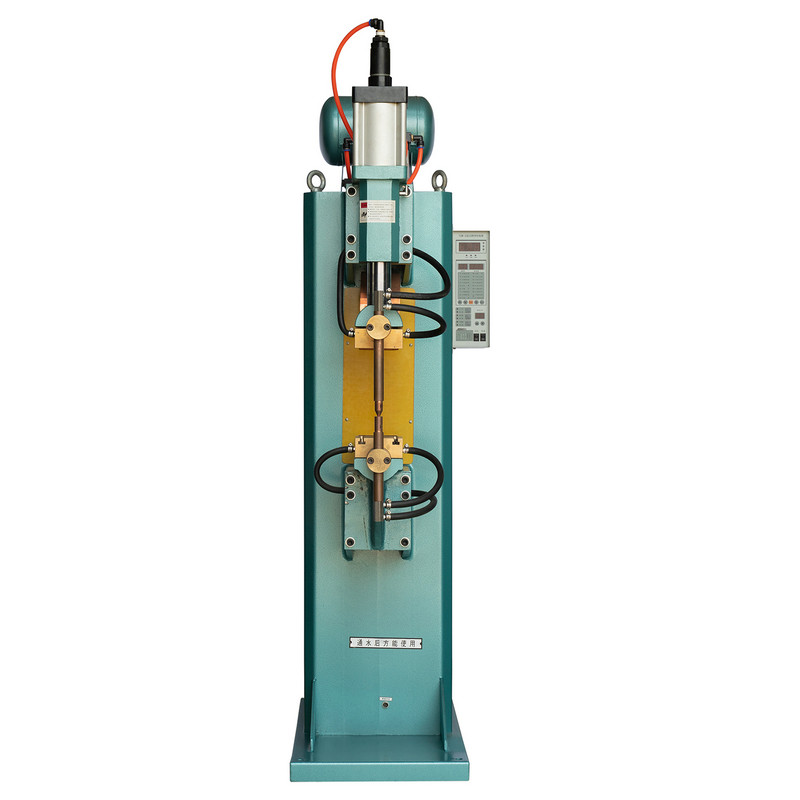


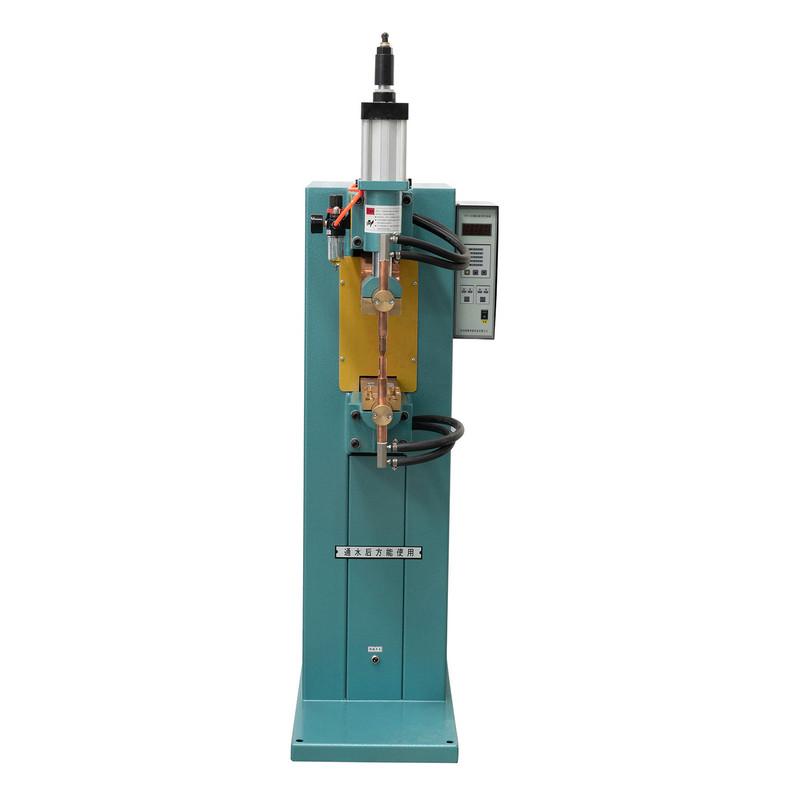
Tento DTN2-150KW LCD Parametr Pneumatic Spot Welder je vybaven ovládacím systémem mikropočítače a LCD displejem pro vizualizaci parametrů. Během svařování produkuje minimální jiskry a zajišťuje robustní výsledky svařování. Ideální pro svařovací úkoly zahrnující horké a studené desky, desky z nerezové oceli a dráty, matice a různé další obrobky, stroj zahrnuje all-copper transformátor a technologii širokého napětí. Tato technologie umožňuje automatické nastavení napětí v rozsahu 20% a hladce se přizpůsobuje různým provozním potřebám.
Provozování svařovacího stroje je za normálních podmínek jednoduché. Mikropočítačový řadič usnadňuje komplexní nastavení parametrů, jako je doba tlaku, svařovací proud, doba trvání svařování, interval údržby a doba odpočinku. Všechny tyto úpravy mohou být provedeny přímo na řadiči, takže celý proces je vysoce přizpůsobitelný a efektivní.

Specifikace
| Model | Jednotka | DTN2-200KW | |
| Primární napětí | PROTI | 380 | |
| Jmenovitá kapacita | KPROTIA | 200 | |
| Hodnocený vstupní proud | A | 526 | |
| Maximální proud zkratu | Ka | 32 | |
| Hodnocené doba trvání zatížení | % | 20 | |
| Fáze regulace sekundárního napětí | V | Regulace napětí na napětí | |
| Sekundární napětí bez zatížení | mm | 0,5-10 | |
| Délka prodloužení ramene elektrody | mm | 450 | |
| Vzdálenost mezi elektrodovými rameny | mm | 300 | |
| Maximální tlak mezi elektrodami | N | 8000 | |
| Tah válce | mm | 80 | |
| Velikost elektrody | Elektrodová rameno | mm | Ф70 |
| Držák elektrod | mm | Ф30 | |
| Elektrodová hlava | mm | Ф25 | |
| Tloušťka svařování | Nízkohlíková ocel | mm | 6 6 |
| Nerez | mm | 3 3 | |
| Hliník | mm | 1 1 | |
| Tlak stlačeného vzduchu | Mpr | 0.6 | |
| Spotřeba stlačeného vzduchu | M3/H. | 22 | |
| Tok chladicí vody | L/min | 5 | |
| Průřezová plocha vstupního drátu | MM2 | 50 | |
Doporučené produkty
ZŮSTAŇTE V KONTAKTU


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ČTĚTE VÍCE
Pochopení odporového svařování na tupo a role technologie Flash Weld Spojení dvou konců kovových tyčí tváří v tvář bez přídavného materiálu je jednou z nejstarších výzev ve výrobě kovů a o...
ČTĚTE VÍCE
Dnes rozumíme technologii bodového svařování Upevnění součástí na kovové panely bez vrtání nebo nýtování se stalo standardním požadavkem ve výrobě plechů, stavbě lodí a konstrukci. Toto je...
ČTĚTE VÍCE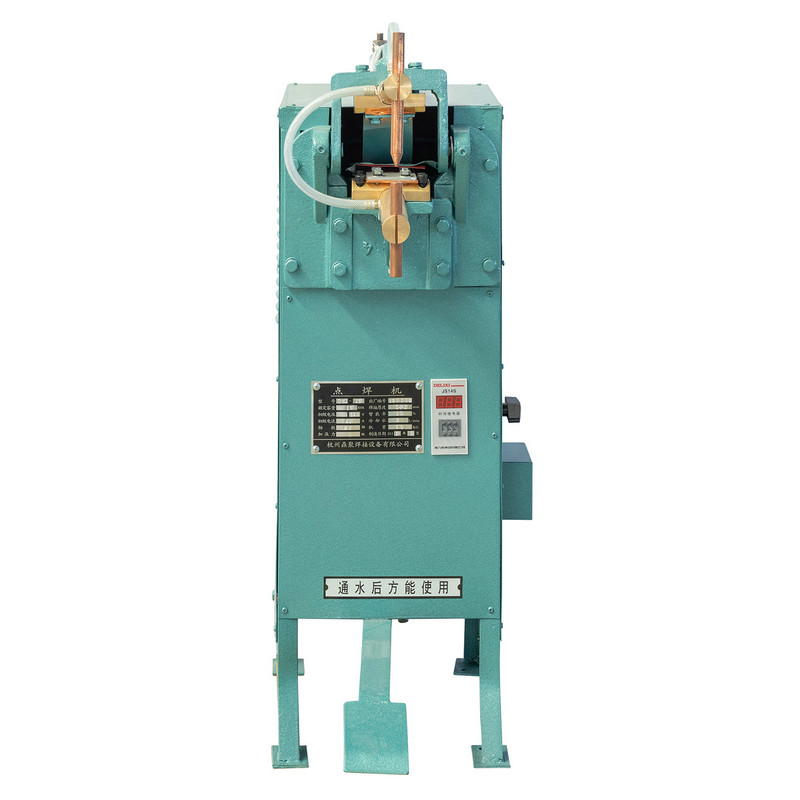
Kategorie bodových svařovacích strojů a jak se liší Zařízení pro odporové bodové svařování se obecně dělí podle toho, jak je generována a aplikována síla elektrody. Mechanické nožní pedálo...
ČTĚTE VÍCE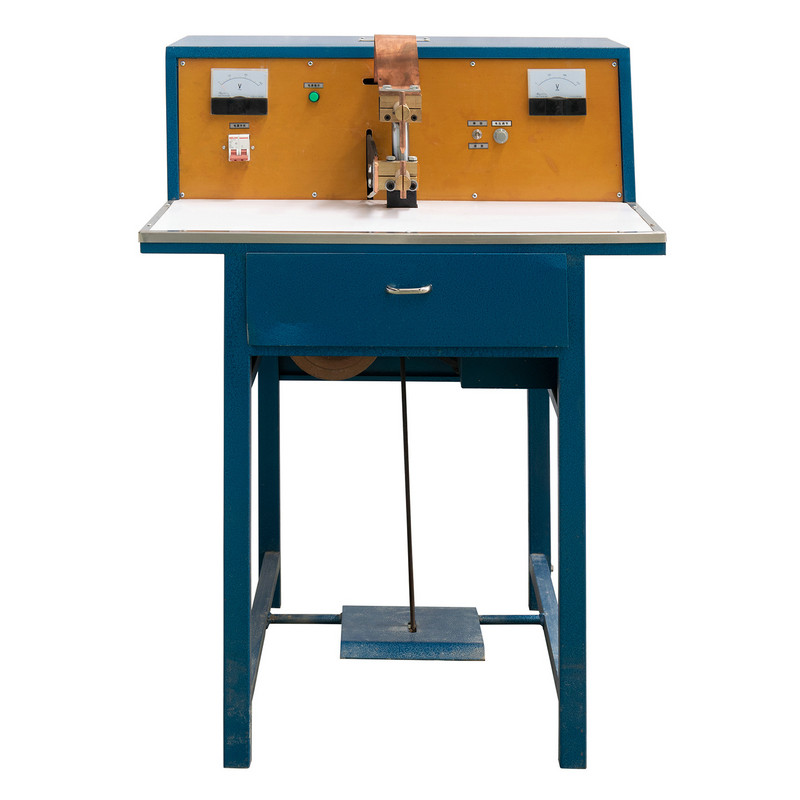
Why Heat Is the Hidden Bottleneck in Spot Welding Každý odporový bodový svar je ve své podstatě řízenou tepelnou událostí. Krátký intenzivní impuls proudu prochází dvěma překrývajícími se ...
ČTĚTE VÍCE
Proč údržba elektrody a ovladače určuje kvalitu svaru Při odporovém bodovém svařování závisí kvalita každého spoje na dvou komponentách pracujících synchronizovaně: elektrodě, která...
ČTĚTE VÍCE
Produkt
Kontaktní informace.
+86-152-5712-5882
Fax: +86-563-2269966
Č. 21 Guangping Road, zóna hospodářského rozvoje Guangde, Guangde City, provincie Anhui
QR kód