Jazyk

Získejte citát
Získejte citát
 Domov / Zařízení / FN svařovací stroj / FN-150 Transverse/Longitudinal Seve Přizpůsobitelné pneumatické svářeč švu


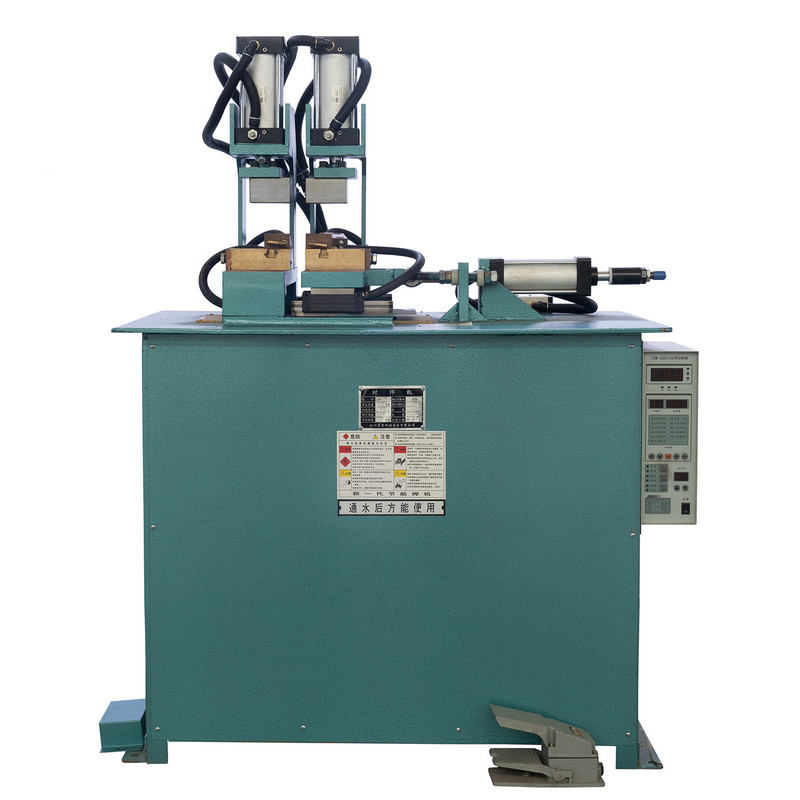
FN-150 Transverse/Longitudinal Sevo přizpůsobitelné pneumatické švy, které nacházejí rozsáhlou aplikaci při produkci kloubů, které vyžadují těsnění a jsou stejně účinné pro svařování konvenčních lidových částí, které nevyžadují těsnění. Tyto stroje obvykle zpracovávají kovové materiály v rozsahu tloušťky od 0,1 mm do 2,5 mm. Pro svařovací operace se používá třífázová bezprostřední kontrola rychlosti, což zajišťuje, že úpravy rychlosti svařování jsou bez námahy a konzistentní. Svařovací stroj navíc nabízí všestrannost tím, že ubytuje jak vertikální, tak horizontální konfigurace svařování, čímž se přizpůsobuje potřebám svařovacích obrobků ve tvaru krabice.

Specifikace
| Model | Jednotka | FN-150KW | |
| PROTIstupní napětí /frekvence | V/Hz | 380V/50Hz | |
| Jmenovitá kapacita | KVA | 150 | |
| Sekundární napětí | V | 11.8 | |
| Hodnocené doba trvání zatížení | % | 50 | |
| Maximální proud zkratu | KV | 30 | |
| Délka prodloužení ramene elektrody | mm | 500 | |
| Pracovní zdvih elektrod | mm | 80 | |
| Jmenovitý tlak elektrody | N | 12000 | |
| Tlak plynu | MPA | 0.6 | |
| Maximální svařovací kapacita | Nízkohlíková ocel | mm | 1,8 1,8 |
| Tok chladicí vody | L/min | 30 | |
| Tlak chladicí vody | MPA | 0,15-0,3 | |
Doporučené produkty
ZŮSTAŇTE V KONTAKTU


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ČTĚTE VÍCE
Pochopení odporového svařování na tupo a role technologie Flash Weld Spojení dvou konců kovových tyčí tváří v tvář bez přídavného materiálu je jednou z nejstarších výzev ve výrobě kovů a o...
ČTĚTE VÍCE
Dnes rozumíme technologii bodového svařování Upevnění součástí na kovové panely bez vrtání nebo nýtování se stalo standardním požadavkem ve výrobě plechů, stavbě lodí a konstrukci. Toto je...
ČTĚTE VÍCE
Kategorie bodových svařovacích strojů a jak se liší Zařízení pro odporové bodové svařování se obecně dělí podle toho, jak je generována a aplikována síla elektrody. Mechanické nožní pedálo...
ČTĚTE VÍCE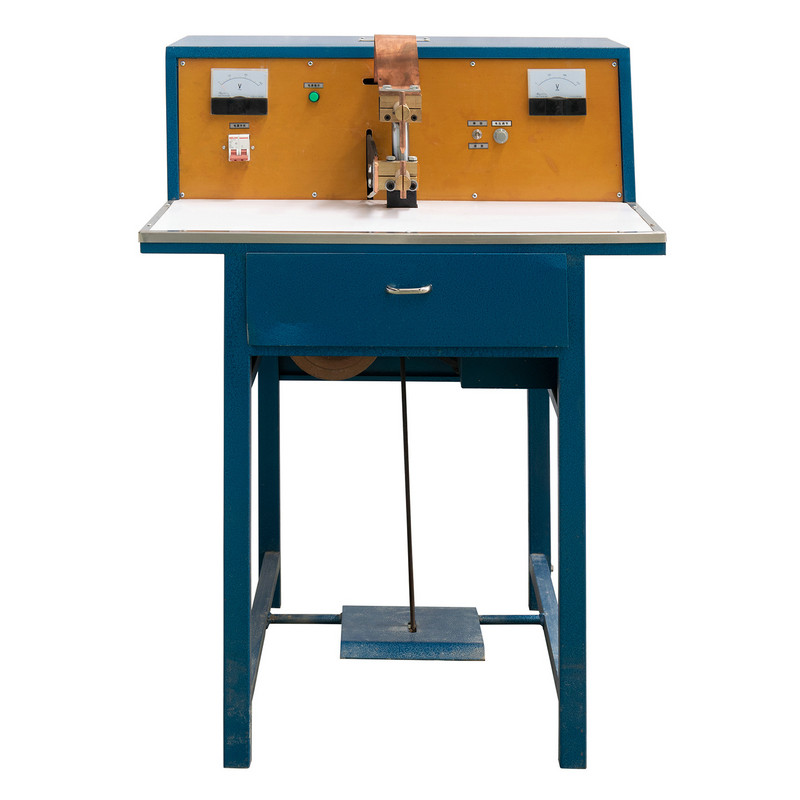
Why Heat Is the Hidden Bottleneck in Spot Welding Každý odporový bodový svar je ve své podstatě řízenou tepelnou událostí. Krátký intenzivní impuls proudu prochází dvěma překrývajícími se ...
ČTĚTE VÍCE
Proč údržba elektrody a ovladače určuje kvalitu svaru Při odporovém bodovém svařování závisí kvalita každého spoje na dvou komponentách pracujících synchronizovaně: elektrodě, která...
ČTĚTE VÍCE
Produkt
Kontaktní informace.
+86-152-5712-5882
Fax: +86-563-2269966
Č. 21 Guangping Road, zóna hospodářského rozvoje Guangde, Guangde City, provincie Anhui
QR kód