Jazyk

Získejte citát
Získejte citát
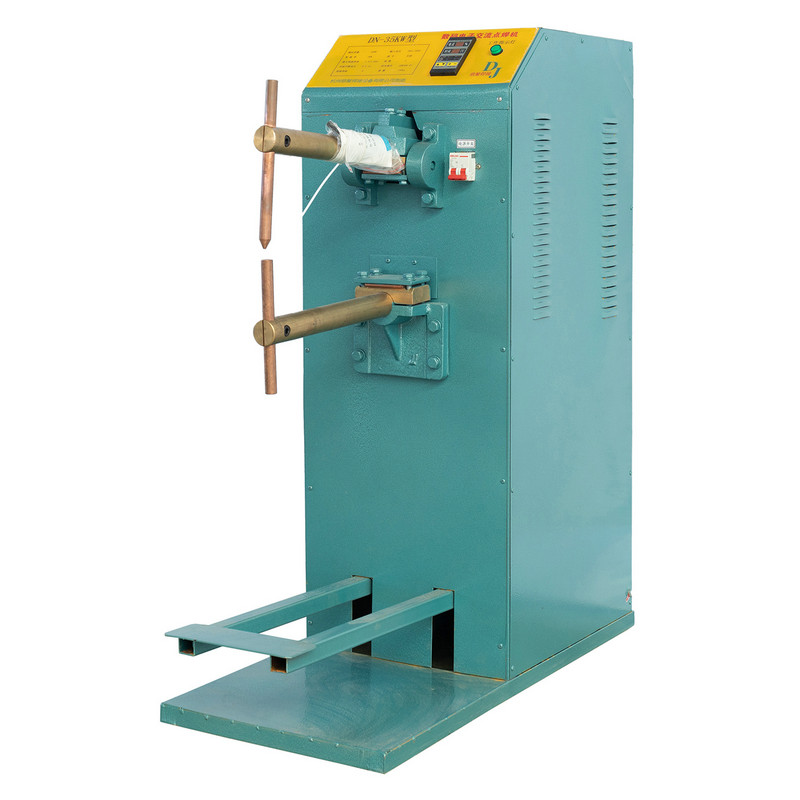
 Domov / Zařízení / Stroj na svařování zadku un / UN1 ručně provozovaný svařovací stroj / UN1-150KW Svařovací stroj na zadku ovládané nohou
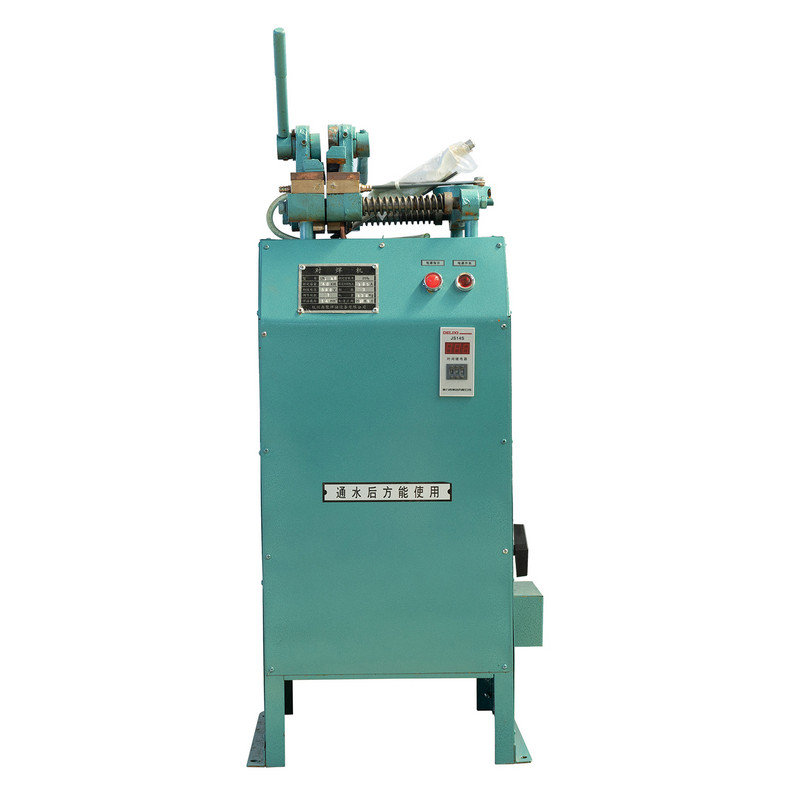
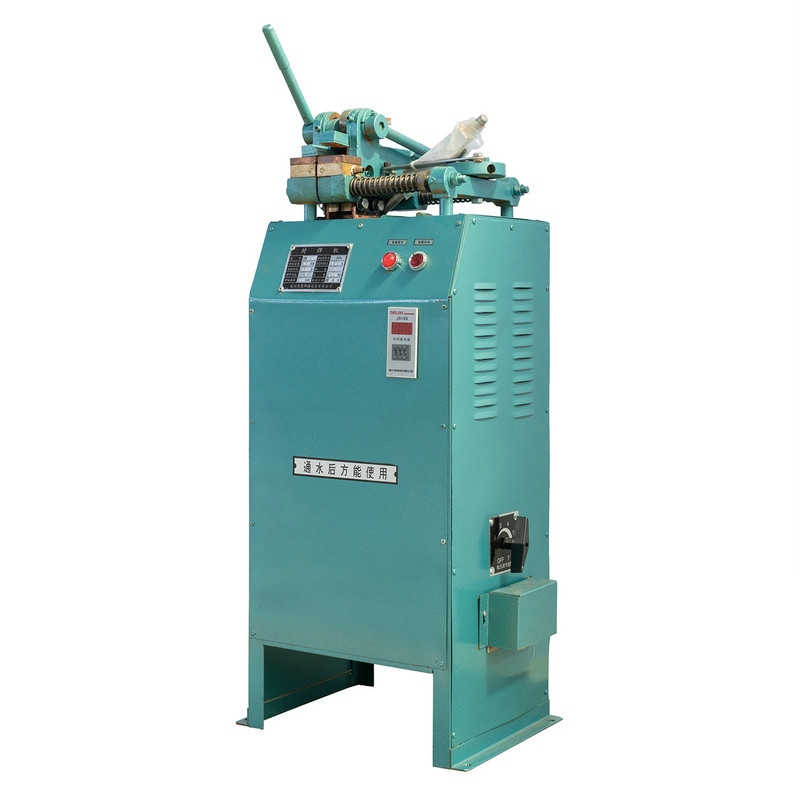


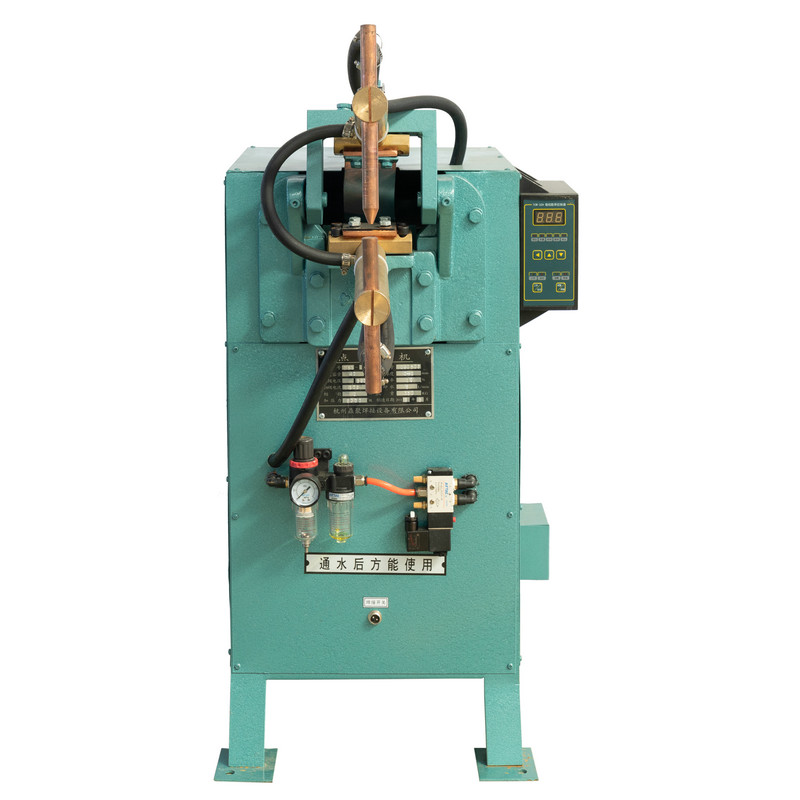
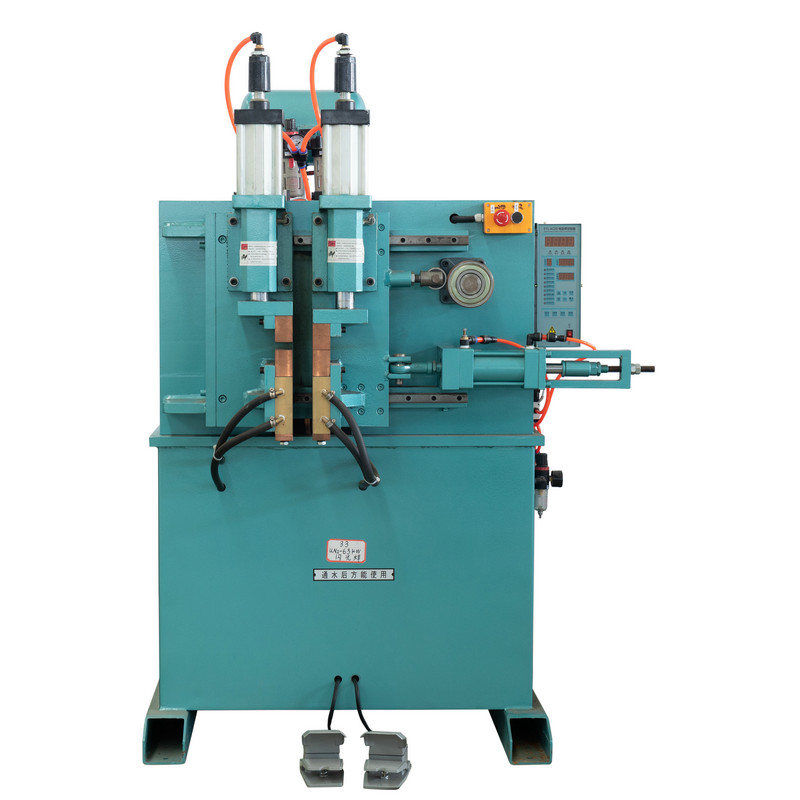
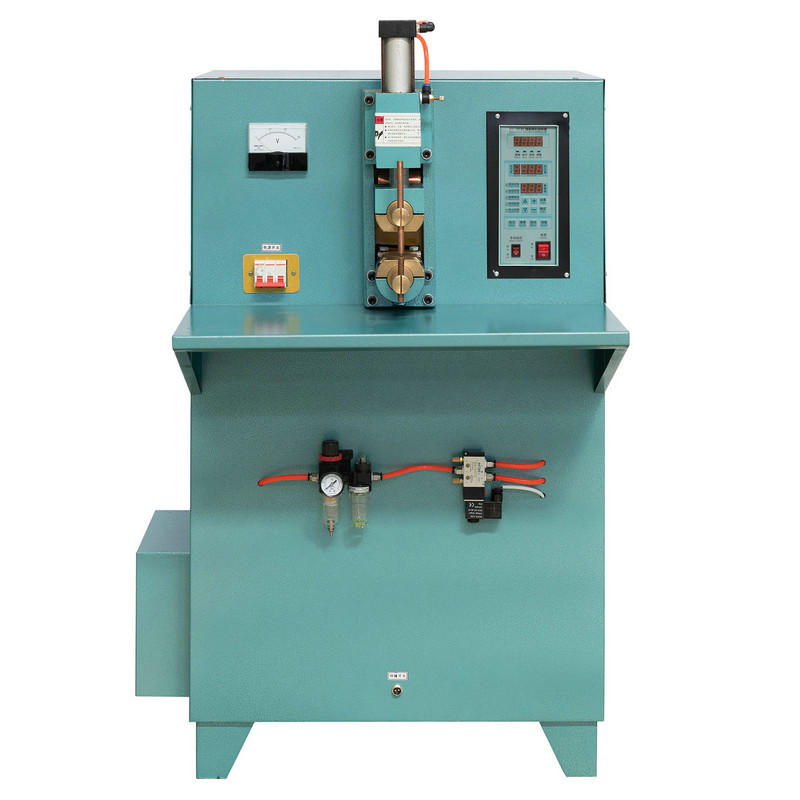
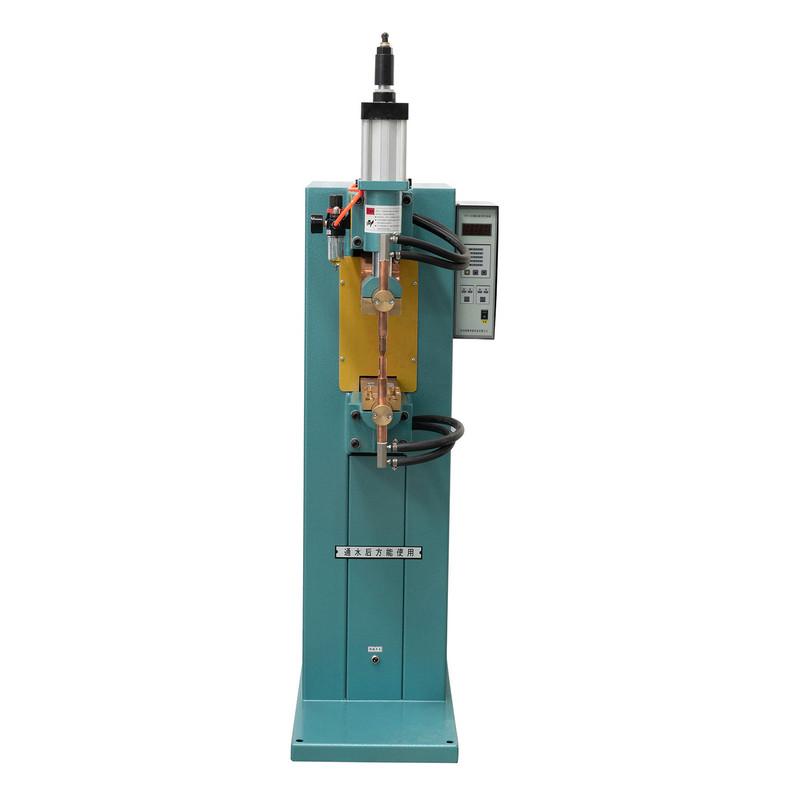
Svařovací stroj Ocelové tyčinky Ocelové tyče Opel Foot provozované nohou se může pochlubit komplexním designem, který zahrnuje svařovací transformátor, stacionární elektrodu, nastavitelnou svorku elektrod, strojní zařízení s tlakem a řídicí systémy. V různých průmyslových odvětvích vyniká v produkci vysoce standardních tupkových svarů na materiálech, jako jsou nízkohlíková ocel a neželezné kovy, včetně mědi, hliníku a jejich slitin. Stabilita a spolehlivost ve výkonu svařování je zajištěna pomocí stykače AC v hlavním přepínači. Kromě toho je stroj navržen pro snadnou údržbu.

Specifikace
| Model | Jednotka | UN1-1KW | UN1-3KW | UN1-10KW | UN1-16KW | UN1-25KW | UN1-40KW | |
| Primární napětí | PROTI | 220 | 220 | 380 | 380 | 380 | 380 | |
| Jmenovitá kapacita | KPROTIA | 1 | 3 | 10 | 16 | 25 | 40 | |
| Hodnocení primárního proudu | A | 4.5 | 13.6 | 26 | 42 | 66 | 105 | |
| Hodnocené doba trvání zatížení | % | 8 | 15 | 20 | 20 | 20 | 20 | |
| Žádné napětí zatížení | V | 0,65-2,0 | 1,55-3.0 | 1,65-2.4 | 1,98-3.01 | 2.25-3,58 | 3.1-5.2 | |
| Fáze regulace sekundárního napětí | fáze | 8 | 8 | 7 | 7 | 7 | 7 | |
| Maximální rozrušující síla | N | 10 | 180 | 500 | 1000 | 1000 | 1000 | |
| Maximální mrtvice krmení | mm | 3 | 5 | 22 | 22 | 22 | 22 | |
| Maximální vzdálenost čelisti | mm | 7 | 10 | 10 | 16 | 16 | 16 | |
| Maximální průměr svařování | Nízkohlíková ocel | mm | 0,6-2,0 | 1.0-5.0 | 3.0-8.0 | 3.5-10.0 | 5.0-12.0 | 6.0-14.0 |
| Měď | mm | 0,6-1.6 | 1.0-2.5 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-10.0 | |
| Hliník | mm | 0,6-1.6 | 1,0-3.0 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-12.0 | |
Doporučené produkty
ZŮSTAŇTE V KONTAKTU


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
ČTĚTE VÍCE
Pochopení odporového svařování na tupo a role technologie Flash Weld Spojení dvou konců kovových tyčí tváří v tvář bez přídavného materiálu je jednou z nejstarších výzev ve výrobě kovů a o...
ČTĚTE VÍCE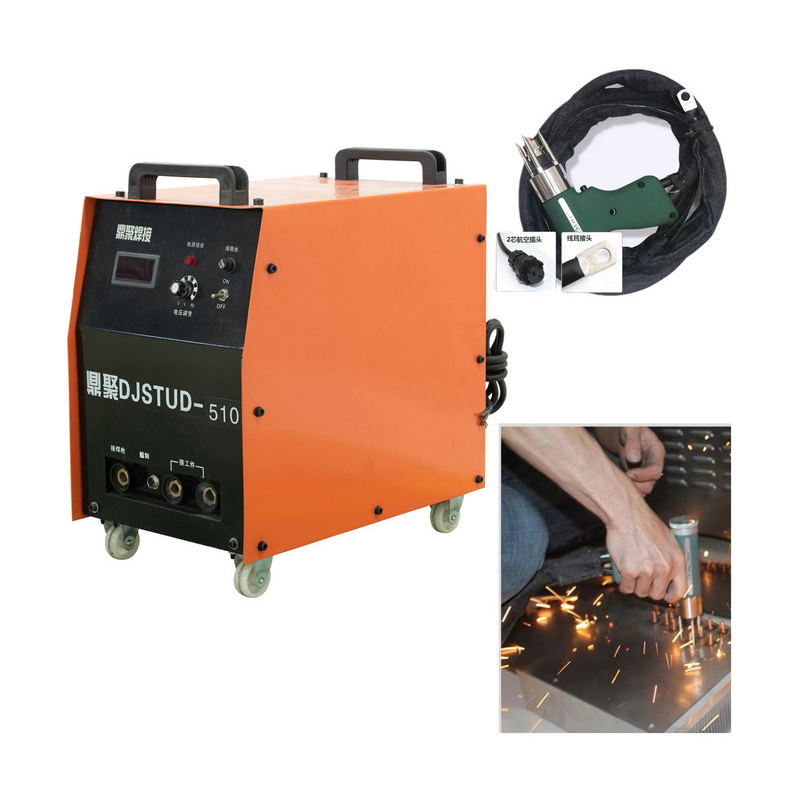
Dnes rozumíme technologii bodového svařování Upevnění součástí na kovové panely bez vrtání nebo nýtování se stalo standardním požadavkem ve výrobě plechů, stavbě lodí a konstrukci. Toto je...
ČTĚTE VÍCE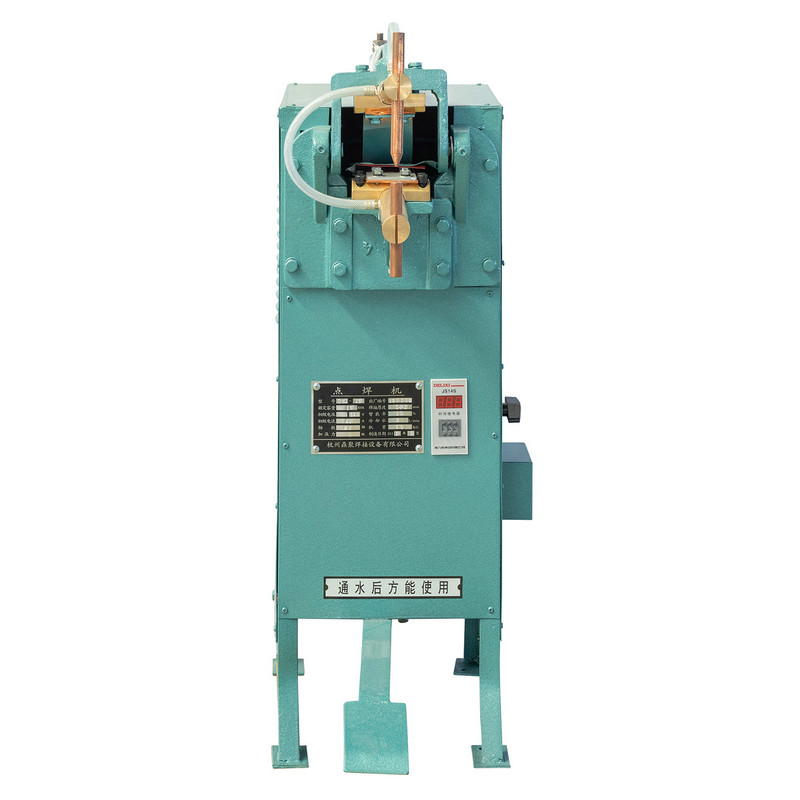
Kategorie bodových svařovacích strojů a jak se liší Zařízení pro odporové bodové svařování se obecně dělí podle toho, jak je generována a aplikována síla elektrody. Mechanické nožní pedálo...
ČTĚTE VÍCE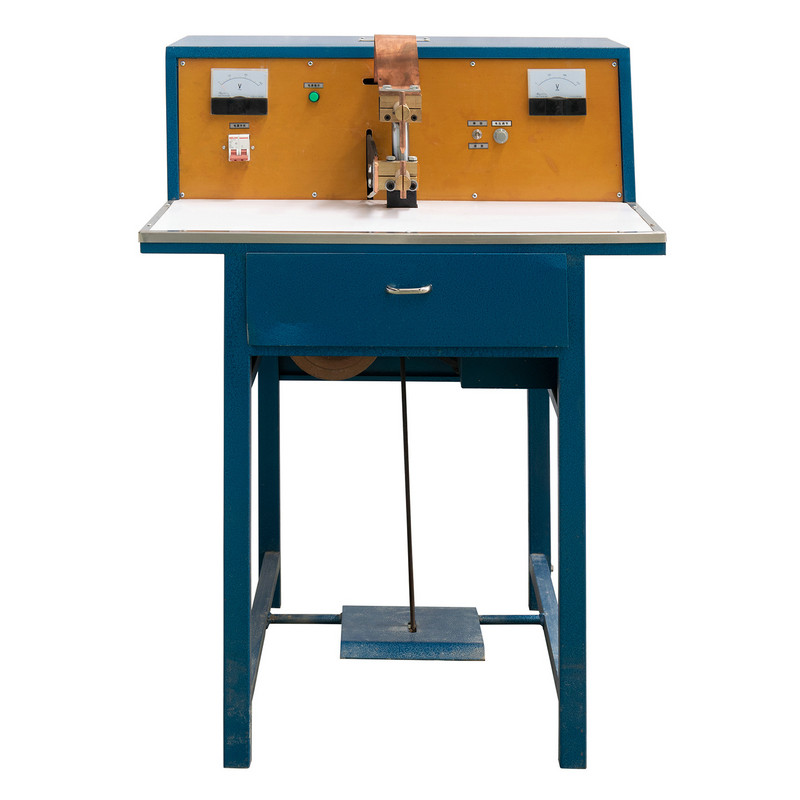
Why Heat Is the Hidden Bottleneck in Spot Welding Každý odporový bodový svar je ve své podstatě řízenou tepelnou událostí. Krátký intenzivní impuls proudu prochází dvěma překrývajícími se ...
ČTĚTE VÍCE
Proč údržba elektrody a ovladače určuje kvalitu svaru Při odporovém bodovém svařování závisí kvalita každého spoje na dvou komponentách pracujících synchronizovaně: elektrodě, která...
ČTĚTE VÍCE
Produkt
Kontaktní informace.
+86-152-5712-5882
Fax: +86-563-2269966
Č. 21 Guangping Road, zóna hospodářského rozvoje Guangde, Guangde City, provincie Anhui
QR kód