Jazyk

Získejte citát
Získejte citát
 Domov / Zprávy / Zprávy průmyslu / How Welding Robotic Arms, LSN Nut Conveyors, and FN Seam Welding Machines Build Smarter Production Lines
 2026.07.23
 Zprávy průmyslu
Definice strojního svařování v praxi znamená proces spojování, kde mechanické nebo programovatelné zařízení řídí oblouk, tlak nebo dráhu švu namísto toho, aby osoba držela hořák nebo pistoli v ruce. Obsluha jednou nastaví parametry, stroj je zopakuje tisíckrát a výsledkem je spoj, jehož síla a vzhled se nesnesou z prvního dílu na desetitisícovku. To se liší od ručního svařování, kde únava, chvění rukou a nekonzistentní rychlost pojezdu vytvářejí odchylky od jednoho svaru ke druhému.
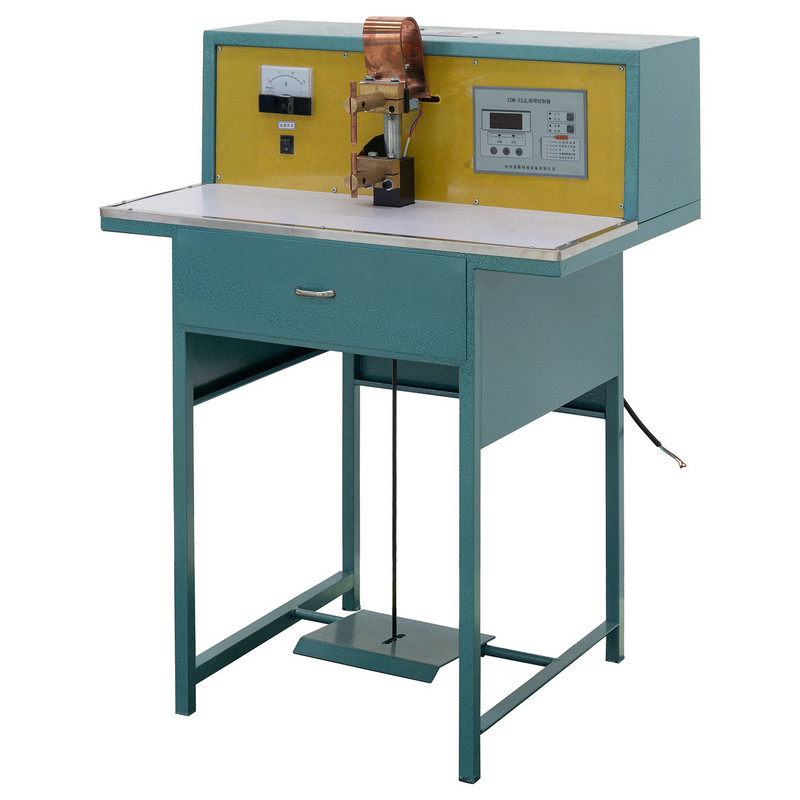
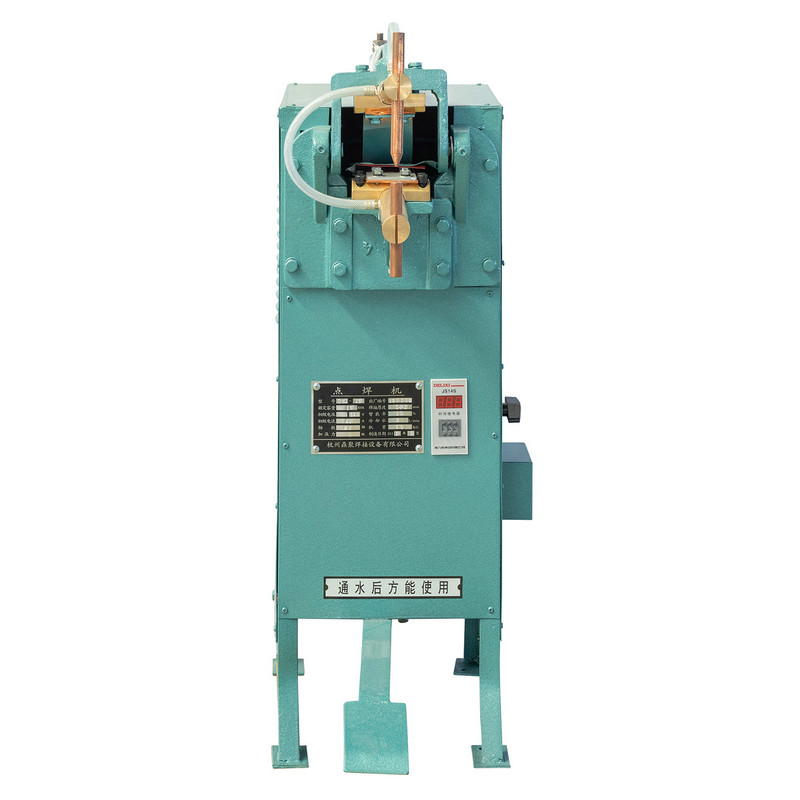
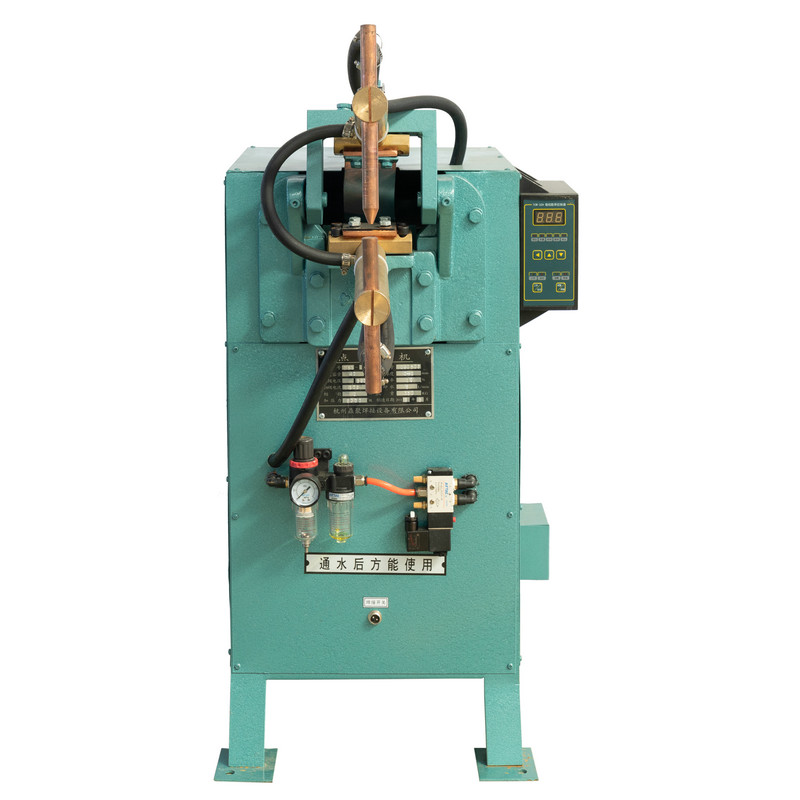
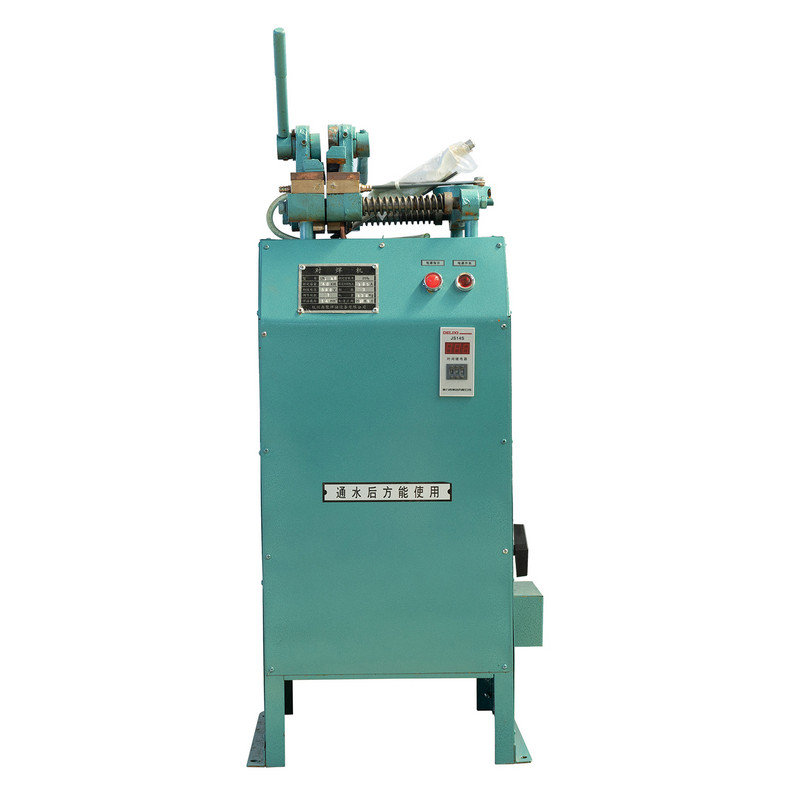
V kontextu továren se strojové svařování obvykle projevuje ve třech formách: robotické obloukové nebo bodové svařovací buňky, odporové svářečky s pevnou polohou a svářečky s kontinuálním švem. Každý má jinou roli. A robotické rameno zvládá složité, trojrozměrné spoje. Odporová nebo švová svářečka zpracovává ploché, opakovatelné spoje vysokou rychlostí. Dopravníkový nebo podavačový systém udržuje malý hardware, jako jsou matice nebo čepy, v pohybu na místě, aniž by pracovník sáhl rukou do přípravku. Když se tyto tři kategorie zkombinují do jedné linky, závod získá úroveň opakovatelnosti, které se manuální stanice nemohou rovnat.
The svařovací robotické rameno je komponenta, kterou si většina lidí představí, když slyší „automatizované svařování“. Jedná se o víceosý manipulátor, který nese hořák, pistoli nebo držák elektrody po naprogramované dráze, přičemž každý cyklus opakuje stejný pohyb v rámci zlomku milimetru. Na rozdíl od pevné svařovací hlavy může rameno dosáhnout za rohy, naklonit se do nepříjemných úhlů a přepínat mezi více programy svařování bez nutnosti přestavby.

Robotickýká buňka pro bodové svařování je obvykle opodstatněná, když má součástka více než hrstku opakovaných svarů za cyklus, když je geometrie spoje trojrozměrná nebo když je pro osobu obtížné trvale dosáhnout místa svaru po celou směnu. Plechové rámy, součásti podvozku, držáky a skříně jsou běžnými kandidáty, protože kombinují několik krátkých svarů napříč několika rovinami.
| Mylná představa | Praktická realita |
|---|---|
| Robotická ramena vyhovují pouze velkosériové výrobě | Buňky s rychlou změnou programu také podporují smíšené dávky s nižším objemem |
| Programování vyžaduje vždy specializovaného inženýra | Mnoho výukových přívěsků a offline programovacích nástrojů umožňuje vyškoleným operátorům upravovat cesty |
| Robotické svařování odstraňuje potřebu kontroly kvality | Konzistentní výstup stále vyžaduje pravidelnou rozměrovou a vizuální kontrolu |
Manipulace se spojovacím materiálem je snadno přehlédnutelný krok, přesto je jednou z nejčastějších příčin zastavení linky při montáži a svařování. An LSN dopravník ořechů řeší tento problém tříděním, orientací a dodáváním matic po vibrační nebo pásové dráze, takže robotické rameno, svařovací pistole nebo ruční stanice vždy obdrží správně orientovaný díl přesně v okamžiku, kdy je potřeba.

Automatický podavač ořechů postavený na dopravníkové dráze obvykle provádí čtyři úlohy za sebou: hromadné skladování, třídění podle orientace, oddělování jednotlivých kusů a dodávání do svarového bodu. Protože tyto kroky probíhají mechanicky, linka nezávisí na operátorovi, který ručně vybírá a umísťuje malý hardware, což je pomalé a běžný zdroj chybějících nebo dvojitě podávaných dílů.
| Ruční podávání matic | Dodávka matic s dopravníkem |
|---|---|
| Operátor vybírá a orientuje každou matici ručně | Orientace stopy probíhá automaticky před dodáním |
| Rychlost posuvu je omezena únavou a pozorností obsluhy | Rychlost posuvu odpovídala době cyklu svařovací buňky |
| Vyšší riziko vynechání nebo dvojitého podávání dílů | Senzory potvrzují dodání jednoho kusu před každým cyklem |
Při spárování s robotickým ramenem se dopravník v podstatě stává dodavatelským řetězcem ramene. Pokud se podavač zastaví, zastaví se s ním i celý následující svařovací cyklus, takže spolehlivost podavače je často rozhodujícím faktorem, zda automatizovaná linka splní svůj denní cílový výkon.
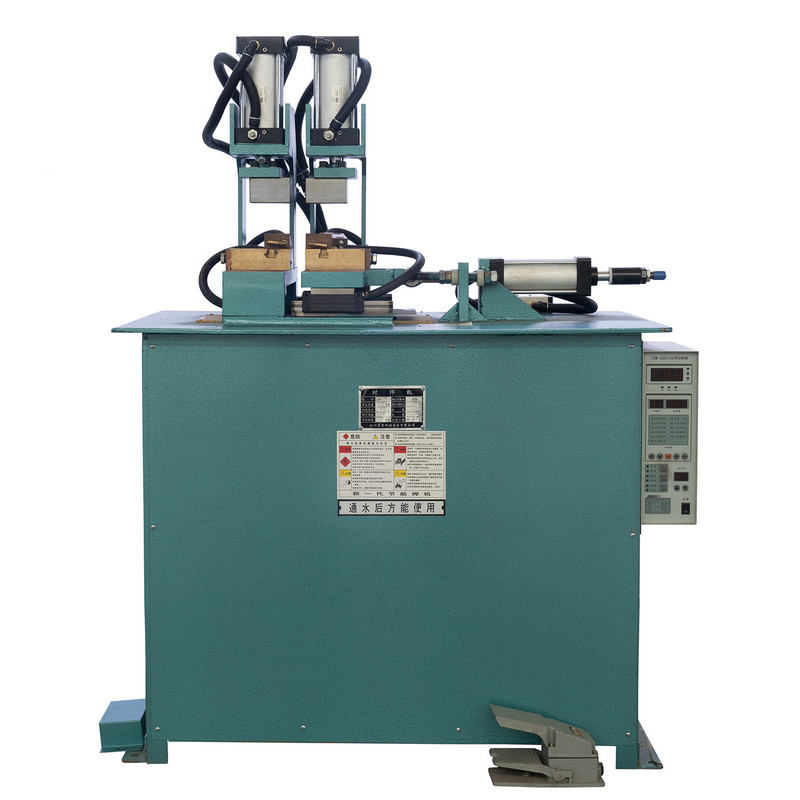
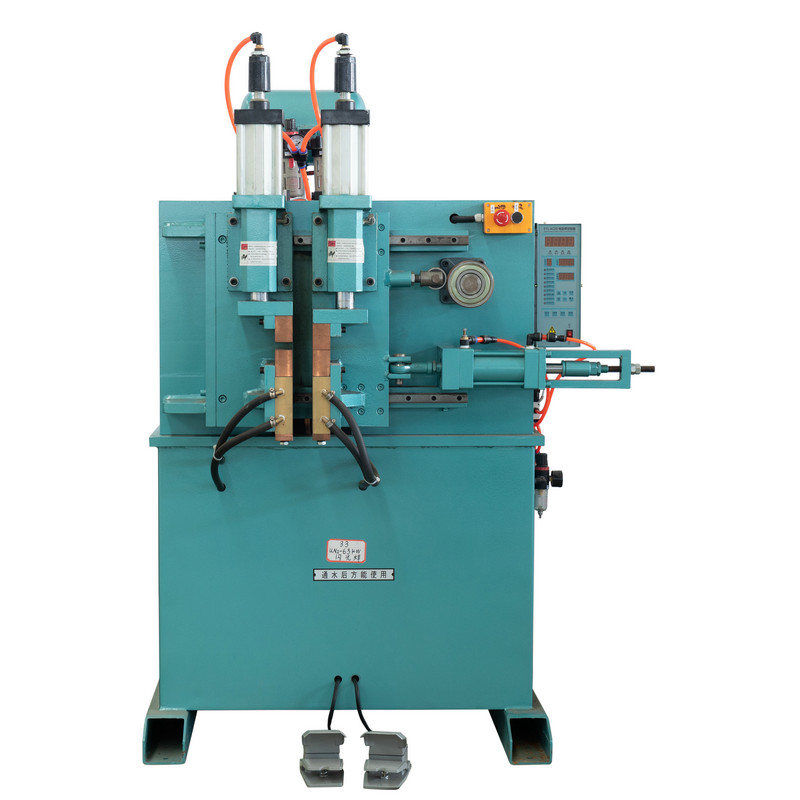
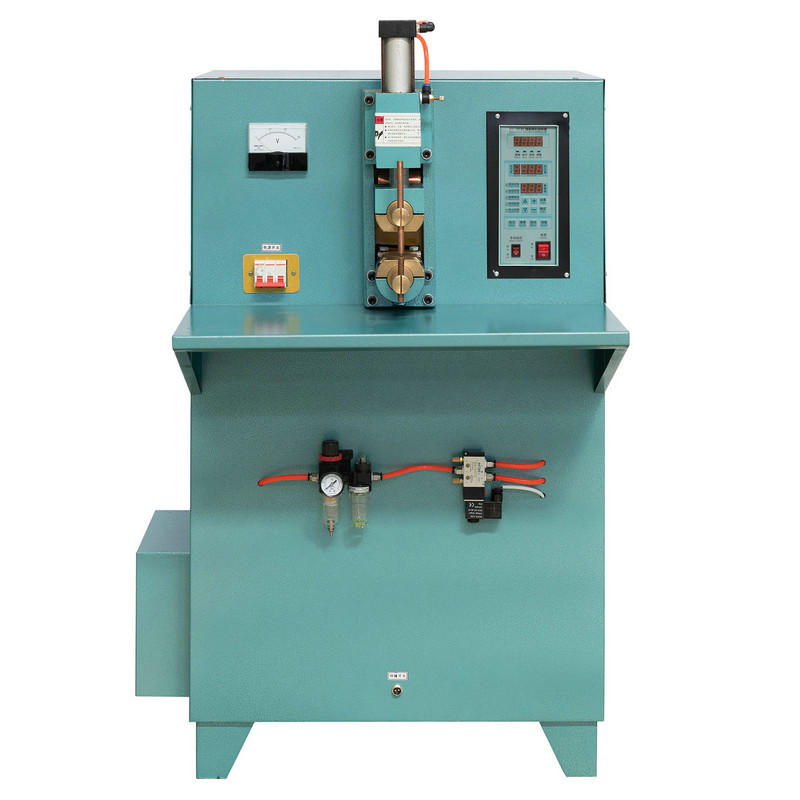
Tam, kde robotické rameno a dopravník matic manipulují s diskrétními spoji bod po bodu, an FN stroj na svařování švů je stavěn pro jiný úkol: vytváření souvislých, překrývajících se sérií odporových svarů podél spojové linie, které tvoří to, co je ve skutečnosti nepropustný nebo strukturálně souvislý šev. Toto je standardní přístup pro nádrže, potrubí, bubny a další díly, které potřebují utěsněný nebo rovnoměrně silný okraj spíše než řadu jednotlivých bodových svarů.

Ovládá míru překrytí mezi po sobě jdoucími svarovými nugety podél švu.
Určuje penetraci nugetů a pomáhá předcházet vymrštění na okraji švu.
Ovlivňuje životnost elektrodového kotouče a konzistenci při dlouhých výrobních sériích.
Kontinuální švové svařování je posuzováno méně podle individuální síly svaru a více podle rovnoměrnosti po celé délce spoje. Šev s rovnoměrným rozestupem nugetů a konzistentním překrytím odolává netěsnostem a koncentraci napětí mnohem lépe než švy s nepravidelnou roztečí, i když je nejsilnější jednotlivý bod v každém švu podobný.
Hodnota kombinace těchto tří typů strojů se nejzřetelněji ukáže, když jsou mapovány jako jeden tok a nikoli jako samostatné stanice. Typická integrovaná buňka může přesunout součást z fáze přípravy suroviny, přes dodávku spojovacího materiálu, do robotického spojování a nakonec přes dokončování švů a kontrolu.
Napájecí a robotické stanice jsou obvykle dva body, které stojí za to sledovat nejpečlivěji, protože zastavení na kterémkoli z nich zastaví vše po proudu. Stanice pro svařování švů a kontroly kvality mají tendenci běžet ve stálejším cyklu, jakmile jsou dodávány konzistentní dodávky spojovaných dílů.
Níže uvedená tabulka odráží obecné vzorce uváděné v automatizovaných odporových svařovacích linkách spíše než v jakémkoli jednotlivém zařízení a je míněna jako referenční plán, nikoli jako záruka.
| Metoda | Typický typ spoje | Nejvhodnější objem | Zapojení operátora |
|---|---|---|---|
| Ruční obloukové nebo bodové svařování | Bodový nebo krátký šev | Nízká až střední | Průběžně, do ruky |
| Svařovací buňka s robotickým ramenem | Vícebodová, 3D cesta | Střední až vysoká | Načítání, sledování, přepínání |
| Nepřetržitý šev welding machine | Dlouhý, jednotný šev | Vysoké, opakující se díly | Nastavení a pravidelné kontroly |
Automatizace svařovacích závodů Automatizované linky pro odporové svařování Robotická buňka pro bodové svařování
Automatizované svařovací zařízení získá zpět své náklady díky provozuschopnosti, nejen rychlosti surového cyklu. Linka, která běží rychle, ale zastaví se dvakrát za směnu kvůli zaseknutým podavačům nebo nesprávně zarovnaným elektrodám, bude mít nižší výkon než trochu pomalejší linka, která běží bez přerušení. Tři zvyky mají tendenci oddělovat spolehlivé linie od nespolehlivých.
Školení je také důležité stejně jako samotný hardware. Operátoři, kteří chápou, proč se podavač zasekává nebo proč kolísá rozteč svaru, mohou opravit drobné problémy dříve, než přerostou do úplného zastavení, což udržuje automatizovanou svařovací linku blíže k plánovanému výkonu po celý rok výroby.
Robotické rameno pohybuje svítilnou nebo pistolí po naprogramované dráze napříč více osami, což vyhovuje složitým nebo trojrozměrným kloubům. Pevná odporová svářečka aplikuje tlak a proud v nastavených bodech nebo podél pevné dráhy švu, což vyhovuje plochým, opakovatelným spojům při vysoké rychlosti.
Ruční umisťování je pomalejší, náchylnější k vynechání nebo dvojitému podávání dílů a omezeno únavou obsluhy během směny. Dopravníkový podavač udržuje konzistentní rychlost posuvu přizpůsobenou svařovacímu cyklu a snižuje možnost chybného podávání.
Kontinuální švové svařování vytváří překrývající se svarové nugety, které tvoří jednotný, často odolný šev, zatímco jednotlivé bodové svary zanechávají mezery mezi spoji. Švové svařování je preferováno tam, kde utěsnění nebo spojitá strukturální pevnost záleží více než izolovaná pevnost spoje.
Uvíznutí podavače a posun robotického polohování jsou dvě nejčastější příčiny hlášené na automatizovaných linkách. Obojí je obvykle řešeno prostřednictvím plánovaných intervalů prohlídek spíše než reaktivními opravami po odstávce.
Ano, za předpokladu, že buňka podporuje rychlé přepínání programu mezi čísly dílů. To závisí více na programování a flexibilitě přípravků než na samotném hardwaru robotického ramene.
Doporučené produkty
Produkt
Kontaktní informace.
+86-152-5712-5882
Fax: +86-563-2269966
Č. 21 Guangping Road, zóna hospodářského rozvoje Guangde, Guangde City, provincie Anhui
QR kód